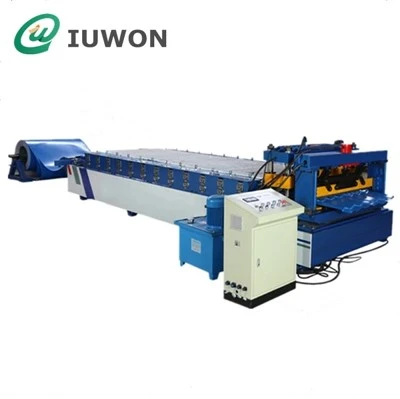
Hanghzou IUWON Technology Co., Ltd. は、中国で最も信頼できる C チャンネル製造機のメーカーおよびサプライヤーの 1 つです。豊富な経験により、当社の工場から高品質のCチャンネル製造機を購入することを心から歓迎します。良いサービスとリーズナブルな価格が利用可能です。
私たちの工場と設備
高度なロール成形装置と標準化された工場テスト
コイル成形生産ラインの加工

このコイル成形生産ラインは、連続駆動システムを利用して、巻き戻し、レベリング、連続ロール成形などの一連の操作を通じて 1.2 ~ 3.0 mm の亜鉛メッキ鋼板を C- チャネル プロファイルに加工します。
ロールフォーミングステーションの構造

段階的な曲げ変形は、各ロール成形ステーションで適用されます。これにより、ストリップのエッジの位置合わせが制御され、室温での冷間成形プロセス中に安定した断面形状が維持されます。{{1}{2}}
工場での組み立てとテスト

マシン フレーム、ローラー アセンブリ、駆動システムは工場で組み立てられ、出荷前に{0}}校正チェックや負荷テストの実行を含めて{1}}テストされます。
PLC制御および切断システム

PLC サーボ システムは、エンコーダのフィードバックを利用してライン速度をフライング カットオフ システムと同期させ、連続生産中に正確なプロファイル長を確保します。{0}}
成形システムの技術的利点
一体型ロールフォーミング構造と同期制御システムを採用
統合コイルハンドリングシステム
生産ラインはアンコイラー、レベリング ユニット、ロールフォーミング スタンド、フライング シアーで構成されています。{0}厚さ 1.2 ~ 3.0 mm のスチール コイルが、張力を制御されて送り込まれます。レベリングロールは、成形前のコイルの曲率を軽減します。
順送ロール成形構造
複数のローラーが平鋼ストリップを段階的に変形させて C- チャンネル鋼に加工します。すべてのローラーはメインドライブシャフトを介して機械的に同期して動作し、成形の安定性を維持します。
PLC同期切断システム
フライングシアーはPLCとエンコーダーフィードバック制御を採用しています。切断は連続動作中に行われ、長さの精度は送りの安定性に応じて±1 mm 以内に制御されます。
フレームとローラーの材質と構造
メインフレームは、ローラーと駆動システムをサポートする溶接鋼構造です。ローラーはGCr15軸受鋼で作られており、冷間圧延成形プロセスで高硬度と優れた耐摩耗性を実現するために精密機械加工および熱処理が施されています。
技術仕様
機械の構造と動作パラメータ
標準
この生産ラインでは、マルチスタンド ロール成形プロセスを使用して、1.2 ~ 3.0 mm の亜鉛メッキ鋼コイルを C- チャネル プロファイルに加工します。-
認証
機械の保護は CE 安全規格に準拠しています。電気システムにはデルタ PLC が使用されており、シャットダウン保護を確実にするための回路ブレーカーと緊急停止ボタンが装備されています。
保護機能
過負荷保護装置により主駆動トルクが制限されます。フライングシャーはエンコーダフィードバックを利用して切断速度をストリップの動きと同期させ、速度偏差が発生した場合には動作を停止します。
製品の材質
メインフレームは、ロール成形中に発生する荷重を支えるために溶接構造用鋼設計を採用しています。成形ロールは鍛造 45 グレード鋼で作られており、表面硬度を高めるために熱処理が施されており、それによって冷間成形プロセス中の接触摩耗に耐えます。
製造工程
アンコイラーから解放された後、スチール コイルはレベリング ロールを通過し、次に交互のベンディング ロールを通過して曲率を低減します。次に、鋼ストリップは連続圧延成形スタンドに入り、そこで進行的な塑性変形を通じて C- チャネルに成形されます。エンコーダーを介してライン速度と同期して、フライングシアーがプロファイルを適切な長さに切断します。
使用上の注意
動作温度範囲は0~40度です。ローラーに過負荷がかからないように、材料の厚さは 1.2 mm ~ 3.0 mm に維持する必要があります。ベアリングは連続運転中に定期的に潤滑する必要があります。 PLC の安定性を確保するために、電気キャビネットは乾燥した換気の良い環境に設置する必要があります。-
グローバル配信およびライフサイクルサービス
IUWON は、米国、ヨーロッパ、東南アジア、南米、中東を含む 80 か国以上で配送と技術サポートを提供しています。そのサービス システムは、工場のレイアウト計画、オンサイトでの試運転、リモート診断サポートをカバーしています。-包括的なライフサイクル サポートには、インストール ガイダンス、コミッショニングの最適化、トラブルシューティングやシステム運用上の問題に対する 24 時間年中無休のオンライン技術サポートが含まれます。
この装置は世界 80 以上の国と地域で導入されており、建設、インフラ、工業用冷間圧延成形分野の自動化生産ラインに広く適用されています。
ターンキー プロジェクト サービスには、工場レイアウトの CAD 計画、エンジニアによる現場での設置と試運転、機器の設置と初期生産時のオペレータ向けの実践トレーニングが含まれます。{0}{1}{1}
コアコンポーネントには 12 か月の保証が付いています。サービス体制には、24時間365日の多言語オンラインテクニカルサポート、遠隔PLC故障診断、稼働中の制御システムエラーのトラブルシューティングが含まれます。
知っておくべきことすべて
プロフェッショナルで効率的で、扱いやすい。信頼性の高い技術ソリューションと優れた機器設計を提供します。
この機械はどのような材料を処理できますか?
厚さ 1.2 mm ~ 3.0 mm の亜鉛メッキ鋼板、カラー塗装鋼板、-冷間圧延鋼板に適しています。連続生産中の精度と安定性を確保するために、材料は成形前にレベリングを受けます。
どのような種類のプロファイルを作成できますか?
ロール構成と顧客の図面仕様に基づいて、システムはウェブ高さ、フランジ幅、リップ寸法を調整できる C チャネル プロファイルを形成できます。{0}
製造工程中の切断はどのように管理されていますか?
フライング シアー システムは、エンコーダ フィードバックを使用して生産ラインの速度を調整します。 PLC システムは、ストリップの連続移動中に切断をトリガーして、一定の出力長さを維持します。
納品後のサポートはどのようなものがありますか?
サポート サービスには、リモート PLC 障害診断、操作上のトラブルシューティング、プロジェクト要件に基づく試運転中の設置支援が含まれます。
製品仕様
| ブランド | マシンタイプ | ロール成形機 | |
| エイリアス | C-チャネル形成機 | 応用 | 鋼構造製品専用機械 |
| 全体の寸法 | 重さ | ||
| カスタムメイド | モーター出力 |
人気ラベル: C チャネル製造機、中国 C チャネル製造機メーカー、サプライヤー、工場, Cチャネルロール成形機, 金属製Cチャネルロール成形機, プロファイルロール成形機, スチールロールフォーマー