


Hanghzou IUWON Technology Co., Ltd. は、中国で最も信頼できるローリング シャッター ボトム マシンのメーカーおよびサプライヤーの 1 つです。豊富な経験により、当社の工場から高品質のローリングシャッターボトムマシンを購入することを心から歓迎します。良いサービスとリーズナブルな価格が利用可能です。
プロダクトキーテクノロジー
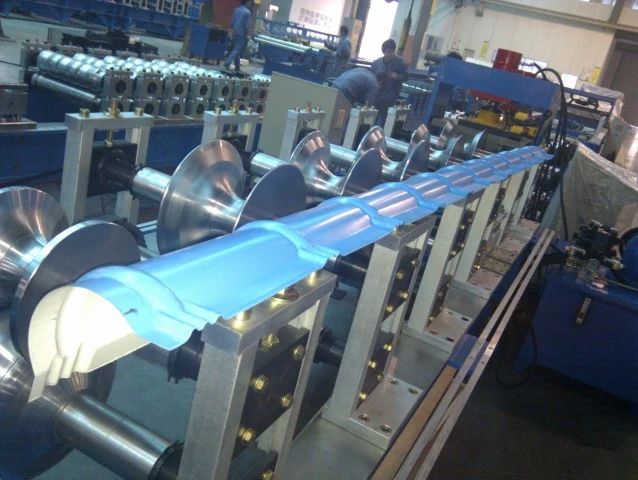
この機械は、シャッター システムの 3 つの機械的機能を実行する下部レール セクションを形成します。
- 荷重伝達構造:シャッターが地面に当たったときに閉じる衝撃を吸収します
- カーテン接続インターフェース:下部スラットアセンブリ付きロック
- シーリングキャリア構造:防塵/防水用のゴムストリップを保持します
一般的な出力プロファイルには次のものがあります。
- シングルウォール強化ボトムレール-
- 二重の-耐衝撃性-底面形状
- ゴムシール溝底部
- 耐風性強化された底部レール-
動作原理
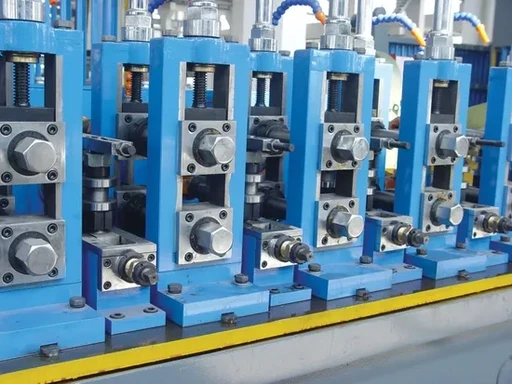
この機械は、スタンピングや溶接の代わりに、段階的な冷間変形を使用します。
コイルは 1 ~ 3 トンのデコイラーから解き放たれ、送りローラーによって安定させられます。
レベリングユニットがストリップの曲率を修正し、底部の輪郭形状がまっすぐになるようにします。
ロールフォーミング ステーションは鋼鉄を徐々に曲げて下部レールの断面を強化します-
オプションのパンチングユニットで排水穴またはロックスロットを形成します
油圧切断システムによりプロファイルを一定の長さに切断します
各ローラー ステーションは部分的な変形を加えて、ボトム レール セクションの厚く補強されたコーナーの亀裂を防ぎます。
機械の構造とキーシステム
アンコイラーと供給制御
1.スチールコイルの内径拡張クランプに対応
2.厚底レール成形時のストリップ張力を制御(0.8~1.5mm)
3.シール溝の位置合わせに影響を与えるエッジのずれを防止します
ロールフォーミングセクション(コアシステム)
1. 底部レールの構造に応じて 10 ~ 18 の成形ステーション
2.ローラー材質:熱処理を施したGCr15軸受鋼
3.トランスミッション: ギアボックス-駆動のトルク伝達システム
補強形成ゾーン
このゾーンは、次のような構造的特徴を形成します。
1.二重壁補強リブ-
衝撃吸収形状
2.ゴム製シーリングチャンネルサポート
カッティングシステム
1.油圧シャー切断またはサーボトラッキング切断
2.標準公差: ±1.0 mm
3. シャッター アセンブリの位置合わせのために平らな端面を維持するように設計されています-
材質と厚さの範囲
マシンは以下を処理します。
- 亜鉛メッキ鋼板(GI)
- プレコートスチール(PPGI)-
- アルミニウムストリップ
一般的な厚さの範囲:
- 0.8 ~ 1.5 mm (下部レールには標準スラットよりも厚いゲージが必要です)
材料の降伏強度は以下に影響します。
- 補強リブ形成の安定性
- 溝変形抵抗
- 最終組立剛性
ローリングシャッターシステムへの応用
この機械で製造されたボトムレールは次の場所に取り付けられます。
商業店舗のローリングシャッター
産業倉庫のローラードア
ガレージドアシャッターシステム
セキュリティシャッター筐体
これらのシステムでは、下部レールが閉鎖サイクル中に地面または緩衝ストリップに直接接触し、衝撃荷重がシャッター カーテン構造に伝達されます。
エンジニアリング制御ポイント
これらの点のいずれかに失敗すると、次のような結果が生じる可能性があります。
製品説明
| アイテム | 仕様 |
|---|---|
| 材料の厚さ | 0.8~1.5mm |
| 材質の種類 | GI / PPGI / アルミニウム |
| 成形速度 | 8~18m/分 |
| ローラーステーション | 10–18 |
| 切断タイプ | 油圧・サーボ切断 |
| 制御システム | PLC + エンコーダ |
| 製品タイプ | ローリングシャッター下レール |
設置とライン統合
この機械は通常、以下のものと一緒にローリング シャッター製造ラインに設置されます。
スラットロール成形機
サイドガイドレール成形機
組立および巻取りシステム
下部レールの真直度はガイド レール内のカーテン全体の垂直方向の追跡に影響を与えるため、スラット生産ラインとの位置合わせは重要です。
メンテナンス要件
ローラー溝摩耗検査(シール溝精度)
油圧システムの圧力監視
切れ刃の直角度調整のための刃の交換
長さの一貫性のためのエンコーダのキャリブレーション
継続的なトルク伝達のためのギアボックスの潤滑
シール溝の摩耗は、ゴムストリップの圧縮と地面のシール性能に直接影響します。
よくある質問
Q: 下部レールが標準のシャッター スラットより厚いのはなぜですか?
A: シャッターが閉まる際の直接衝撃を吸収するため、変形しにくくシール構造を維持するために0.8~1.5mmの材料が必要です。
Q: 底部プロファイルのゴムシールの性能に何が影響しますか?
A: シールの性能は溝の深さの精度と圧縮力に依存し、両方ともローラーの形状と成形圧力の一貫性によって制御されます。
Q: この機械は複数のボトム レール設計を作成できますか?
A: はい。シャッター システムの設計に応じて、さまざまなローラー セットで単壁、二重壁、または補強された底部構造を生成できます。-
Q: 製造後にボトムレールが曲がる原因は何ですか?
A: 一般的な理由としては、不均一なローラー圧力、材料の厚さのばらつき、または補強形成ゾーンでの位置ずれなどが挙げられます。
Q: 下レールはシャッタードアの動作にどのような影響を与えますか?
A: ボトムレールの真直度や溝の位置にばらつきがあると、開閉サイクル中にシール不良やガイドレールの摩擦が発生する可能性があります。
人気ラベル: ローリング シャッター ボトム マシン、中国ローリング シャッター ボトム マシン メーカー、サプライヤー、工場, ローラードアマシン, ローリングシャッター機, ローリングシャッター製造機, ローリングシャッターストリップ製造機, シャッタードアロール成形機, シャッターストリップ製造機


