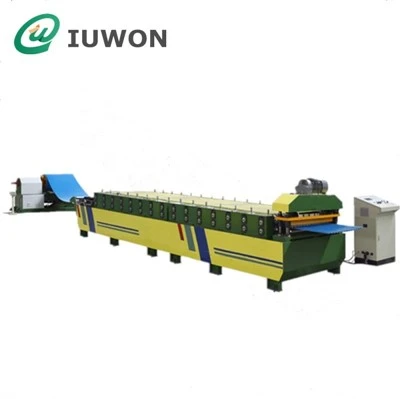
Hangzhou IUWON Technology Co., Ltd. は、中国で最も信頼できる鋼屋根ロール成形機のメーカーおよびサプライヤーの 1 つです。豊富な経験により、当社の工場から高品質の鋼屋根ロール成形機を購入することを心から歓迎します。良いサービスとリーズナブルな価格が利用可能です。
鋼屋根ロール成形機の構成
標準的な生産ラインは次のように配置できます。
コイルローディング → デコイリング → レベリング → エントリーガイド → ロールフォーミング → 長さ測定 → 油圧切断 → ランアウト-
生産要件に応じて、ラインには自動スタッカーまたはコイルローディングトロリーも含めることができます。
主要設備
| セクション | 主な機能 |
|---|---|
| アンコイラー | スチールコイルのサポートとリリース |
| コイルカー | 重いコイルの装填を支援 |
| レベリングユニット | コイルの-セット変形を除去します |
| エントリーガイド | 成形前にストリップを中央に配置します |
| 成形セクション | 屋根の輪郭を徐々に作成します |
| エンコーダ | 生産の長さを測定します |
| 油圧カッター | 完成したパネルを分離します |
| ランアウト表- | 完成したシートをサポート |
| PLCキャビネット | 成形と切断を制御 |
| スタッカー | オプションの自動パネル収集 |
モジュール構成により、お客様の工場レイアウトや予想される生産量に合わせて生産ラインを構築することができます。


技術的パラメータ
| パラメータ | 代表的な仕様 |
| マシンタイプ | 鋼製屋根パネル ロール成形機 |
| 適用材質 | GI / GL / PPGI / PPGL / 塗装済みスチール- |
| 材料の厚さ | 0.30~0.80mm |
| 最大コイル幅 | 最大1250mm |
| 有効パネル幅 | 750~1100mm |
| パネルの長さ | 1.5–12 m |
| 成形速度 | 10~20m/分 |
| 形成ステーション | 12~20ステーション |
| シャフト径 | 60~80mm |
| シャフト材質 | 45# / 40Cr スチール |
| ロール素材 | 45#スチール/GCr15 |
| メインモーター | 7.5~15kW |
| 油圧モーター | 3~5.5kW |
| 駆動方式 | ギアボックス/チェーン |
| 切断タイプ | 油圧で-長さに切断- |
| 切断精度 | ±1~2mm |
| 制御システム | PLC + タッチスクリーン |
| アンコイラー容量 | 5~10トン |
| 電源供給 | 380V / 50Hz / 3相 |
| 機械フレーム | 溶接構造用鋼 |
最終的な機械の仕様は、選択したプロファイル、材料グレード、厚さ、コイル幅、および必要な出力によって異なります。
屋根プロファイルのオプション
特定のルーフ パネルの形状に合わせて 1 つの生産ラインを設計できます。一般的なプロファイル ファミリには次のものがあります。
台形ルーフィングシート
波形屋根シート
リブ屋根パネル
工業用金属屋根パネル
ロー-リブ屋根板
ハイ-リブ屋根パネル
カスタム建築屋根プロファイル
プロファイルの描画により、ロールパスのシーケンスが決まります。-
たとえば、深い台形リブでは、浅い波形プロファイルよりも成形ステーション全体で大きな変形が必要になります。したがって、生産速度のみに基づいて機械を選択することはできません。のプロファイルの深さ-対厚さの比と材料強度も考慮する必要があります。
プロファイルエンジニアリング
屋根パネルは、断面全体を 1 回の操作で曲げるのではなく、段階的に形成されます。{0}}
一般的な成形シーケンスには次のものが含まれます。
ストリップエントリー → エッジ曲げ → 初期リブ形成 → メインリブ開発 → プロファイルキャリブレーション → 最終サイジング
各成形ステーションでは、制御された変化が鋼ストリップに導入されます。
このアプローチは、以下を維持するのに役立ちます。
均一なパネル幅
一定のリブ高さ
安定したサイドラップ寸法-
エッジ変形の低減
再現可能な断面形状-
カスタム プロファイルの場合、ロールパス設計はお客様の最終プロファイル図面から開発されます。{0}
材料の選択
生産ラインでは、工具や機械の構成に応じて、さまざまなコーティングされた鋼製品とコーティングされていない鋼製品を処理できます。
| 材料 | 代表的な特性 | 一般的な使用方法 |
| GIスチール | 亜鉛-被覆炭素鋼 | 一般的な屋根材 |
| GLスチール | アルミニウム-亜鉛メッキ鋼 | 屋外屋根 |
| PPGI | 塗装済み亜鉛メッキ鋼板- | カラールーフパネル |
| PPGL | 塗装済み GL 鋼- | 建築屋根 |
| ベアスチール | コーティングされていないスチール | 製造固有のアプリケーション- |
一般的な入力厚さは次のとおりです。0.30~0.80mm、プロファイルと必要な成形力を確認した後、より厚いゲージを検討できます。
塗装済みの素材の場合、傷やコーティングの損傷を最小限に抑えるために、ローラーの表面と成形順序を制御する必要があります。{0}}
成形ロール設計
成形ローラーは、鋼ストリップが最終的な屋根の輪郭にどれだけ正確に形成されるかを決定します。
ツールに関する一般的な考慮事項は次のとおりです。
材料の厚さ
降伏強さ
リブ高さ
リブピッチ
曲げ半径
サイドラップ構成-
表面コーティング
必要な生産速度
ローラーは精密に{0}機械加工されたスチールから製造され、必要に応じて熱処理されます-。
長時間の生産では、たとえ小さな位置誤差でも有効パネル幅やサイド ラップ ジオメトリに徐々に影響を与える可能性があるため、正確なローラーの位置合わせが特に重要です。{0}}
駆動方式
成形セクションでは、複数のロール ステーション間で同期した回転が必要です。
一般的なドライブ構成は次のもので構成されます。
メインモーター → ギアボックス → トランスミッション → フォーミングシャフト → ロールステーション
モーターのサイズは、鋼の最大厚さ、プロファイル形状、成形ステーションの数、および目標の生産速度に応じて選択されます。
標準の軽量{0}}屋根の場合、7.5~15kW通常はメインモーターで十分です。より重いプロファイルや高強度鋼の場合は、より大型の駆動システムが必要になる場合があります。-
可変周波数ドライブを組み込むと、起動がスムーズになり、回線速度を調整できます。{0}
油圧切断と長さ制御
完成した屋根パネルは、プログラムされた長さに従って成形後に分離されます。
切断システムには通常、次のものが含まれます。
水力発電所
油圧シリンダ
カッティングフレーム
プロファイル-に一致したブレード
エンコーダ
PLC長さ制御
オペレータは、HMI を介して必要なパネルの長さと生産数量の両方を入力できます。
例えば:
| 製造オーダー | 設定 |
| パネルの長さ | 6000mm |
| 量 | 500個 |
| 切削公差 | ±1~2mm |
| カットモード | 自動 |
これにより、すべてのパネルを手動で測定することなく、複数の生産バッチを完了することができます。
コイル処理能力
ラインを連続商業生産に使用する場合、コイルの取り扱いはますます重要になります。
一般的な油圧式アンコイラーは、次のように構成できます。5~10トンのコイル、より厳しい生産要件に対応できるより高い容量を備えています。
アンコイラーには次のものを含めることができます。
油圧膨張
コイルのセンタリング
空気圧または油圧ブレーキ
コイル保護
正逆制御
大きなコイルの場合は、ローディングトロリーを追加して、コイル交換時の手動位置決めを減らすことができます。
生産実績
ルーフィングラインの実際の生産量は、公称成形速度以上のものに依存します。
重要な生産変数には次のものがあります。
| 変数 | 出力への影響 |
| 材料の厚さ | 厚みが厚くなると、一般的に成形速度が低下します。 |
| プロファイルの深さ | プロファイルが深くなると成形負荷が増加します |
| 鋼の強度 | より高い降伏強度には、より大きな成形力が必要です |
| パネルの長さ | 切断や取り扱いに影響を与える |
| ステーション数 | 成形安定性に影響を与える |
| 切断方法 | サイクル効率を決定します |
| スタッキング方法 | 下流の処理に影響を与える |
実用的な動作範囲10~20m/分は、多くの従来の鋼製屋根のプロファイルに適していますが、特殊なプロファイルでは、寸法精度と表面品質を維持するために低速が必要な場合があります。
パネル完成寸法
この機械は、さまざまな屋根パネルの寸法に合わせて構成できます。
一般的な設計範囲は次のとおりです。
| 完成したパラメータ | 代表的な範囲 |
| 有効幅 | 750~1100mm |
| 全幅 | コイル/プロファイルによる |
| リブ高さ | 15~60mm |
| リブピッチ | 100~300mm |
| パネルの厚さ | 0.30~0.80mm |
| パネルの長さ | 1.5–12 m |
最終的な寸法は、常に必要なプロファイル図面に基づく必要があります。
重ねて設置するプロジェクトの場合、材料消費量を計算する際に、有効被覆幅をパネルの総幅と区別する必要があります。
工場生産ワークフロー
一般的な生産サイクルは次のとおりです。
ステップ 1 - コイルのロード
スチールコイルはアンコイラー上に配置されます。
ステップ 2 - ストリップフィード
前縁はレベリングおよびガイドセクションに入ります。
ステップ 3 - プログレッシブフォーミング
ストリップは複数のロールステーションを通過し、徐々に屋根のプロファイルを形成します。
ステップ 4 - の長さの測定
エンコーダは連続的に形成されたパネルを追跡します。
ステップ 5 - 長さに合わせて-カットします-
油圧カッターがプログラムされた位置でパネルを分離します。
ステップ 6 - パネルコレクション
完成したシートはランアウト テーブルまたは自動スタッカーに移動します。{0}
この連続プロセスにより、屋根材メーカーは基本的な成形システムを変更することなく、同じコイルから異なる長さのパネルを製造できます。
機械フレームと構造の安定性
成形フレームは、連続運転全体にわたってシャフト、ローラー、ベアリング、およびトランスミッションコンポーネントをサポートします。
典型的な構造では、機械加工された取り付け面を備えた溶接構造用鋼が使用されます。
寸法管理が必要な主な領域には次のようなものがあります。
フォーミングステーションの位置合わせ
軸心高さ
ベアリング-のシート位置
ローラー間隔
ガイド-レールの位置
ドライブのアライメント
剛性の高い機械構造は、ストリップが連続的な張力の下で成形セクションに入るときに、安定したロールの位置合わせを維持するのに役立ちます。
鋼材が厚い場合は、計算された成形荷重に応じて強化フレームや大きなシャフトを指定できます。
PLC制御システム
PLC システムは、成形ラインと切断プロセスを調整します。
代表的な機能には次のようなものがあります。
自動スタート/ストップ
製作長さ設定
数量設定
エンコーダ-ベースの測定
自動カット
速度調整
生産カウンター
故障警報
非常停止
手動運転モード
HMI は、現在の生産長さ、目標長さ、数量、機械速度、システムステータスを表示できます。
複数のシフトを運用している工場では、パラメータを保存することで、オペレータが確立された生産設定をより一貫して再現できるようになります。
オプション装備
基本ラインは工場の要件に応じて拡張できます。
油圧アンコイラー
より重いコイル重量および頻繁な生産に適しています。
自動スタッカー
完成したパネルを整理されたスタックに集め、手作業を減らします。
スリッティングシステム
コイル幅調整が必要な上流側に追加可能。
エンボスユニット
屋根の輪郭に追加の補強や装飾的なエンボス加工が必要な場合に使用されます。
自動包装
完成した屋根パネルを大量に出荷するメーカーに適しています。
これらのオプションは、すべての生産ラインで同じ構成を使用する必要がなく、個別に選択できます。
アプリケーション
このラインで生産される鋼製屋根パネルは次の用途に使用できます。
倉庫
ワークショップ
産業プラント
農業用建物
商業ビル
ガレージ
保管施設
プレハブ建築物
住宅の屋根
仮設構造物
適切な鋼の厚さとプロファイルは、地域の構造設計、風の条件、スパン、母屋の間隔、屋根システムに応じて選択する必要があります。
品質検査
納品前に、機器は機械的テストと製造テストを受けることができます。
| 検査ポイント | 検証 |
| ローラー寸法 | 寸法測定 |
| シャフトアライメント | 組立検査 |
| プロファイルの形成 | サンプルパネル測定 |
| パネル幅 | ゲージ測定 |
| リブ高さ | プロファイル測定 |
| パネルの長さ | 長さの検証 |
| 最先端 | 目視検査 |
| 機械の速度 | ランニングテスト |
| PLC機能 | 制御テスト |
| 連続運転 | 試作 |
屋根の形状をカスタマイズするには、指定された鋼材を使用して試運転することをお勧めします。
屋根材メーカー向けのカスタマイズ
機械構成は、一般的な機械モデルではなく、実際の生産目標に基づいて開発できます。
必要なエンジニアリング情報には次のものが含まれます。
屋根の輪郭図
鋼種
材料の厚さ
コイル幅
有効幅
リブ高さとピッチ
パネルの最大長さ
必要な生産速度
コイル重量
電気規格
これらのパラメータから、成形ローラー、シャフト直径、ステーション数、駆動能力、デコイラー、切断システム、およびオプションの自動化を選択できます。
よくある質問
この機械はどのような屋根プロファイルを生成できますか?
波形、台形、リブ付き、およびカスタマイズされた鋼鉄屋根のプロファイルに合わせて設計できます。ローラー ツールは特定のプロファイルに適合する必要があります。
通常の素材の厚さはどれくらいですか?
多くの屋根用途において、機械はおよその処理を行います。0.30 ~ 0.80 mm 鋼。材料が厚くなると、それに応じて成形能力も増加する必要があります。
PPGIコイルやPPGLコイルは使用できますか?
はい。製造中の表面損傷を軽減するために、事前に塗装およびコーティングされたスチールに対して工具と成形のシーケンスを構成できます。-
機械はどれくらいの速さで屋根パネルを生産できますか?
典型的な範囲は次のとおりです10~20m/分ただし、実際の生産速度は、プロファイルの形状、材料の厚さ、鋼の強度、および切断要件によって異なります。
製造中にパネルの長さを変更できますか?
はい。 PLC- 制御による長さ測定により、オペレータはさまざまなパネルの長さと数量をプログラムできます。
1 台のマシンで複数のプロファイルを作成できますか?
一般に、各プロファイルには専用のロール ツールが必要です。複数の関連プロファイルが必要な場合、機械は交換可能なツール用に設計される場合がありますが、構成はエンジニアリング時に決定する必要があります。
見積もりにはどのような情報が必要ですか?
プロファイル図、材料の厚さ、コイル幅、有効パネル幅、鋼種、パネルの長さ、および希望する生産速度が最も重要な入力情報となります。
鋼製屋根の生産ラインをリクエストする
鋼製屋根の生産ラインは、次の条件に従って選択する必要があります。完成した屋根のプロファイルと実際のコイル仕様名目上のマシン速度だけではなく。
屋根のプロファイル図面と材料情報を送信して、成形セクション、ツーリング、駆動システム、デコイラー、油圧切断ユニット、PLC 制御、およびオプションのスタッキング機器を含む機械構成を受け取ります。
人気ラベル: 鋼屋根ロール成形機、中国鋼屋根ロール成形機メーカー、サプライヤー、工場, 金属屋根パネル製造ライン, 棟キャップ製造機, リッジキャップロール成形機, ロール成形ライン, 板金構造パネル成形ライン, 壁パネル製造設備ライン